

Talian Slotting Lantai (Tenoner Double End))
Produk ini boleh slot lantai secara menegak dan mendatar. Siri mesin merangku...
Lihat butiranJika anda mengeluarkan lantai, perbezaan antara pelanggan yang memesan semula dan pelanggan yang memfailkan tuntutan selalunya ialah profil akhir pada papan. Sambungan kunci klik yang longgar, hujung celah dan profil yang berubah separuh jalan melalui anjakan semuanya kembali ke stesen pemesinan akhir. Itulah sebabnya kebanyakan pengeluar lantai yang serius meletakkan mesin tenoner dua hujung di tengah-tengah lantai mereka — dan mengapa pemilihan itu patut diberi perhatian lebih daripada perbandingan harga pantas. Mesin tenoner dua hujung kedua-dua hujung setiap papan dalam satu laluan, dengan kedua-dua belah disegerakkan dengan rujukan yang sama. Sebaik sahaja anda memahami spesifikasi yang mempengaruhi output sebenar, dan cara mesin sesuai dengan barisan lantai yang lengkap, anda boleh menilai pembekal mengenai kriteria yang sebenarnya penting.
A mesin tenoner dua hujung ialah sistem saiz dan pemprofilan dua belah. Panel segi empat tepat bergerak melalui mesin pada trek suapan berterusan, manakala dua lajur pemesinan bertentangan berfungsi serentak pada tepi hadapan dan belakang. Setiap lajur menyusun berbilang stesen perkakas: gergaji pemarkahan untuk kemasan bersih, gergaji saiz utama yang menentukan panjang akhir, dan gelendong mendatar atau menegak yang membawa kepala pemotong untuk lidah, alur, talang dan profil lain.
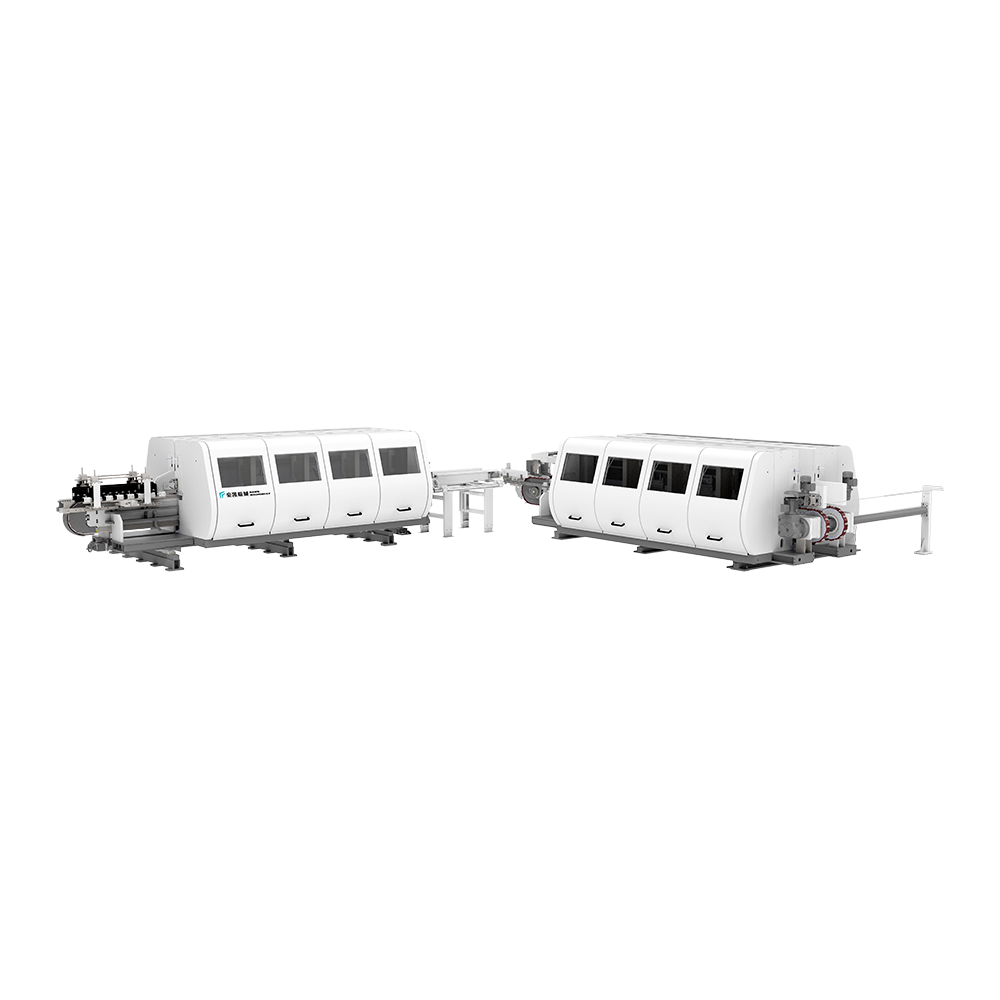 Talian Slot Lantai dengan Tenononer Dua Hujung Mesin ini memotong kedua-dua papan pada masa yang sama dengan rujukan biasa, memastikan panjang, segi empat sama dan geometri penguncian yang konsisten untuk pemasangan kunci klik yang boleh diramal. Lihat Produk →
Pada garisan lantai, gelendong tersebut menghasilkan profil hujung yang membolehkan papan dikunci bersama. Oleh kerana kedua-dua lajur dipotong daripada datum mekanikal yang sama, kedua-dua profil hujung kekal dalam hubungan tetap antara satu sama lain. Hubungan geometri itu — hujung kiri ke hujung kanan pada papan yang sama — itulah yang menjadikan pemasangan kunci klik boleh diramal. Mesin tidak hanya memotong profil. Ia mentakrifkan panjang papan, segi empat samanya, dan geometri pengunciannya dalam satu operasi yang disegerakkan. Anda boleh membaca lebih lanjut tentang cara proses itu berfungsi dalam kami mesin tenoner dua hujung guide , tetapi prinsip asasnya mudah: kedua-dua hujung dimesin pada masa yang sama, terhadap rujukan yang sama, pada kelajuan suapan yang sama.
Tenoner satu hujung memproses satu hujung pada satu masa, kemudian operator atau peranti pemindahan membalikkan panel dan memproses hujung yang satu lagi. Ini bermakna dua kitaran kedudukan, dua rujukan, dan dua kali ganda peluang untuk ralat. Tenoner hujung berganda menghilangkannya dengan memegang panel sekali dan memesin kedua-dua tepi dalam kitaran yang sama.
Untuk produk lantai dengan sistem tongue-and-groove atau klik-lock, toleransi profil hujung biasanya berada dalam lingkungan ±0.10 mm. Setelah lebar kerja, kelajuan suapan dan keadaan alat ditetapkan, tenoner hujung berkembar yang dikonfigurasikan dengan betul memegang papan toleransi demi papan itu. Kebolehulangan itu bukan kemudahan. Ia adalah prasyarat untuk kadar sekerap yang rendah.
Setiap pembekal membentangkan jadual spesifikasi, tetapi nombor hanya membantu jika anda membacanya terhadap campuran pengeluaran anda sendiri — format papan, bahan, strategi perkakas dan kapasiti barisan masa hadapan. Jadual di bawah meringkaskan spesifikasi yang mempunyai kesan terbesar pada aplikasi lantai.
| Spesifikasi | Apa yang Dikawalnya | Apa yang Perlu Dicari |
|---|---|---|
| Julat lebar kerja | Panjang papan terpendek dan terpanjang yang boleh anda jalankan | Padankan julat produk semasa dengan margin untuk format masa hadapan |
| Kelajuan suapan | Papan sejam | 20–80 m/min adalah perkara biasa; sahkan pada kedalaman pemotongan yang anda perlukan |
| Bilangan stesen gelendong | Berapa banyak operasi berlaku dalam satu pas | Lebih banyak stesen membenarkan gabungan saiz, pemprofilan dan chamfering |
| Diameter kepala pemotong dan RPM | Kemasan permukaan dan kualiti profil | Diameter yang lebih besar mengurangkan gelombang permukaan pada teras PVC dan WPC |
| Kebolehulangan kedudukan | Toleransi dari papan ke papan | Cari tetapan CNC atau skala ketepatan dalam 0.1 mm |
| Sistem tahan | Kestabilan pada kelajuan suapan yang tinggi | Penahan rantai dan vakum menghalang peralihan pada papan teras tegar |
Jadual dalam artikel ini hanyalah pengenalan. Jika anda membandingkan model konkrit, bina helaian perbandingan anda sendiri daripada yang diterbitkan spesifikasi tenoner hujung dua yang sesuai dengan dimensi produk anda — dan minta pembekal menunjukkan setiap nombor di bawah beban, bukan hanya sebagai nilai helaian data statik.
Tenononer dua hujung yang menjalankan SPC dengan baik mungkin bergelut dengan kayu padu berbilang lapisan melainkan sistem perkakas dan suapan dipadankan dengan bahan. Pengeluar lantai bekerja merentasi SPC, WPC, LVT, laminat, papan kalsium-silikat dan kayu kejuruteraan — masing-masing dengan tingkah laku pemesinan sendiri.
Papan SPC dan WPC mengandungi kandungan pengisi dan PVC yang tinggi. Habuknya halus, kasar dan terdedah kepada pemuatan kepala pemotong. Perkakas dengan sisipan karbida tajam atau berlian, digabungkan dengan pengekstrakan habuk berkecekapan tinggi, sama pentingnya dengan ketegaran rangka mesin.
Papan lamina dan HDF membawa lapisan haus berasaskan kertas yang menumpulkan perkakas keluli biasa dengan cepat. Tenoner dua hujung dalam garisan lamina biasanya dilengkapi dengan perkakas hujung berlian dan berjalan pada kelajuan pemotongan yang lebih tinggi untuk mengekalkan kelebihan yang bersih. Kelajuan suapan mestilah stabil kerana permukaan keras tidak meninggalkan kesan getaran.
Papan kayu pepejal berbilang lapisan dan papan kalsium-silikat menghasilkan daya pemotongan terputus-putus yang lebih tinggi. Pada bahan ini, jisim mesin dan tingkah laku redaman adalah penentu. Bingkai yang lebih ringan mungkin berbual apabila pemotong memasuki simpulan atau variasi ketumpatan dalam papan. Bukan setiap tenoner hujung dua direka untuk profil beban itu, itulah sebabnya anda harus menguji mesin pada bahan tepat yang anda hasilkan.
Tenononer hujung berganda memberikan nilai maksimum apabila ia dirancang sebagai sebahagian daripada urutan proses, bukan sebagai mesin terpencil. Dalam garisan lantai biasa, jujukan bermula daripada koyak dan saiz kepada serong, tenoning hujung, lukisan alur V dan pemeriksaan akhir. Langkah pemesinan akhir menentukan sama ada semua operasi hiliran bermula dengan papan yang betul dari segi dimensi.
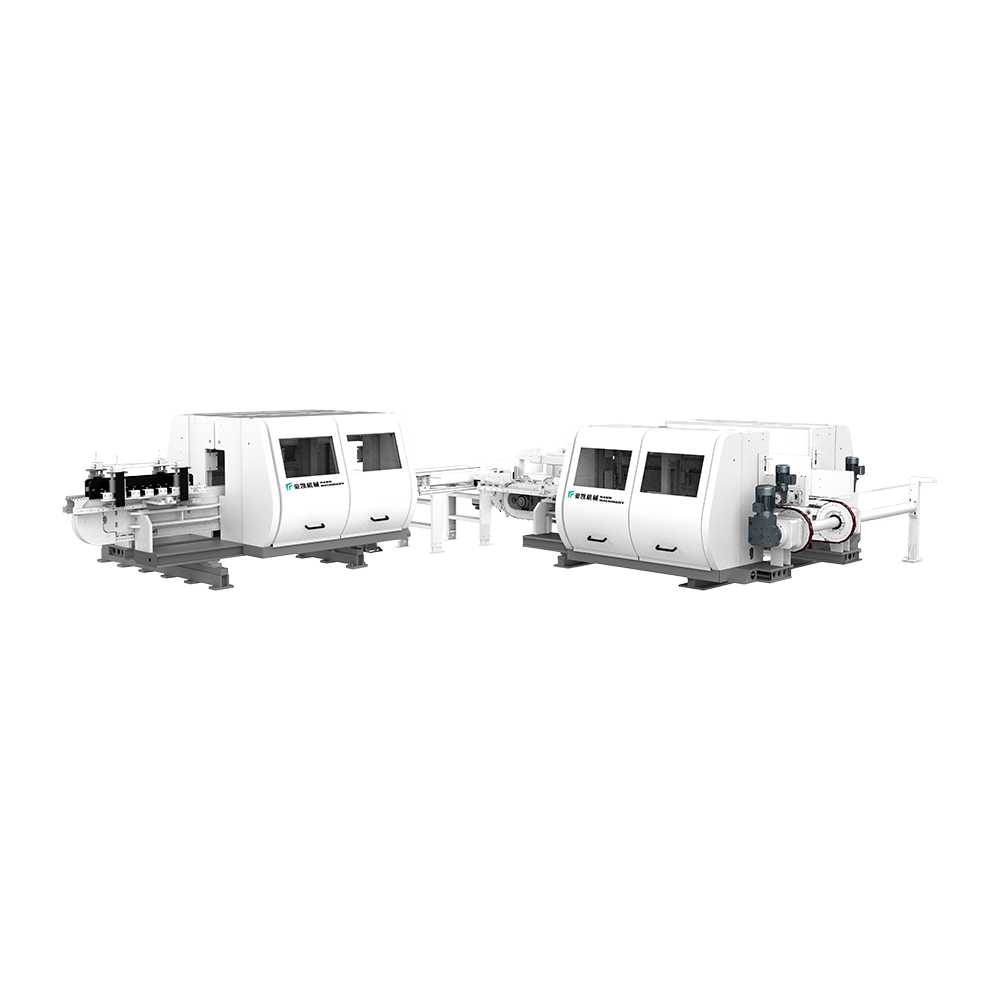 Talian Serong Lantai Berkelajuan Tinggi untuk LVT Direka bentuk untuk pemangkasan dan chamfering lantai LVT, garisan ini beroperasi sehingga 100 m/min dengan plat atas dan bawah untuk pelarasan pantas dan kemasan tepi yang tepat. Lihat Produk →
Untuk tumbuhan yang menghasilkan lantai alur V dengan tepi serong, tenoner hujung mesti berfungsi mengikut irama dengan peringkat serong. Sesetengah pengeluar menyepadukan kedua-dua fungsi dalam satu baris untuk mengurangkan pengendalian bahan dan mengekalkan orientasi papan yang konsisten. Sebagai contoh, barisan slotting lantai berasaskan tenoner dua hujung HAWK Machinery menggandingkan stesen pemesinan akhir dengan sistem pemindahan dan kedudukan yang menjajarkan setiap papan sebelum ia memasuki kawasan pemotong.
Pada skala loji, barisan pengeluaran lantai automatik meneruskan penyepaduan itu. Tenononer menjadi satu stesen dalam sistem yang disegerakkan dengan menggergaji, berslot, menyerong, mengecat dan menyusun. Apabila anda menambah sistem pengurusan pengeluaran, barisan boleh menjejaki setiap papan, merekodkan sebab penolakan dan memberikan penyelia data langsung tentang hasil mengikut syif. Itulah konteks di mana pilihan pengeluar tenoner paling penting: anda bukan hanya membeli satu mesin, tetapi rakan kongsi yang memahami keseluruhan urutan.
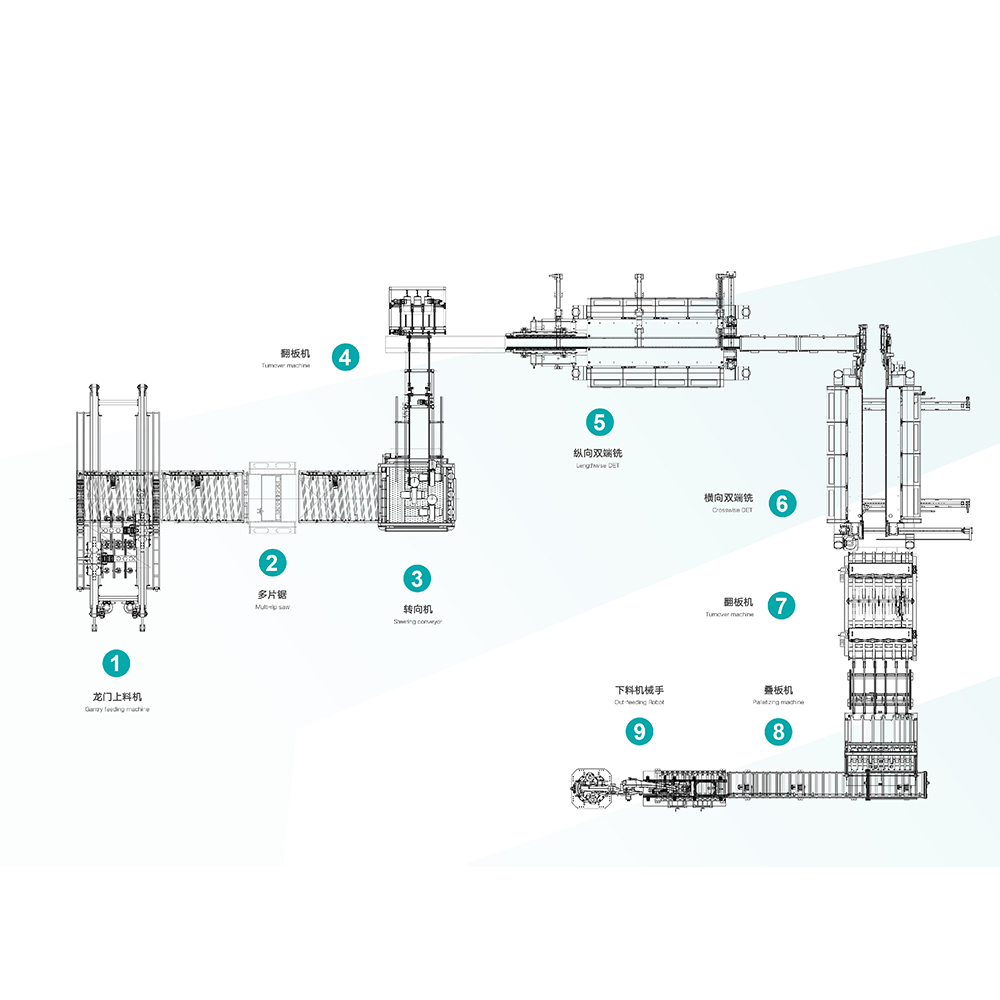 Barisan Pengeluaran Lantai Automatik dengan Slot Bersepadu Talian ini menggabungkan suapan automatik, menggergaji berbilang koyak, stereng, membalikkan dan slot bersilang, mengurangkan penglibatan manual oleh 5-10 pekerja sambil meningkatkan output. Lihat Produk →
Di luar helaian spesifikasi, penilaian datang kepada soalan pengendalian yang menentukan jumlah kos anda sepanjang hayat mesin.
Minta setiap pembekal menjalankan panel anda sendiri melalui mesin dan ukur profil yang terhasil di bawah parameter pemotongan yang dicadangkan. Mesin yang menghasilkan profil yang bersih dan stabil dari segi dimensi pada bahan anda, pada kelajuan suapan yang anda jangkakan, adalah yang dimiliki di kilang anda.
Mesin tenoner hujung dua ialah aset jangka panjang dalam erti kata yang paling literal. Ia memegang toleransi yang menentukan sama ada lantai anda terkunci dengan bersih, dipasang dengan cepat dan tahan sehingga bertahun-tahun digunakan. Mesin yang dipadankan dengan baik membayar sendiri melalui sekerap yang lebih rendah, penukaran yang lebih pantas dan kualiti profil yang boleh diulang; pilihan yang kurang baik mewujudkan masalah toleransi yang tidak dapat diatasi oleh pelarasan hiliran. Nilaikan mesin dalam konteks garis lantai yang lengkap — daripada mengoyak hingga mengecat alur V dan data pengeluaran — dan pilih pembekal yang boleh menunjukkan kepada anda cara setiap peringkat sesuai bersama.

Produk ini boleh slot lantai secara menegak dan mendatar. Siri mesin merangku...
Lihat butiran
Peralatan ini sesuai untuk memangkas lantai LVT. Dilengkapi dengan plat atas ...
Lihat butiran
Kaedah gergaji penghantaran yang berbeza sesuai untuk keperluan pemprosesan l...
Lihat butiran
Kelajuan suapan peralatan ini boleh mencapai 40 meter seminit, bingkai keselu...
Lihat butiran
Sesuai untuk salutan kelebihan laminated, pvc, dan wpc. Menggunakan cat beras...
Lihat butiran
Jentera Hawk Makan Automatik, Pemotongan & Slotting Automatik, Sesuai untuk S...
Lihat butiran
Peralatan pintar bersepadu mengintegrasikan internet pintar industri gerbang,...
Lihat butiran
Maklumat hubungan.
Kawasan Pembangunan Boyi, Changzhou City, Wilayah Jiangsu, P. R. China
+86-0519-83319988
Jangan teragak -agak untuk menghubungi apabila anda memerlukan kami!
 Pengeluar mesin penyemperitan lantai tersuai