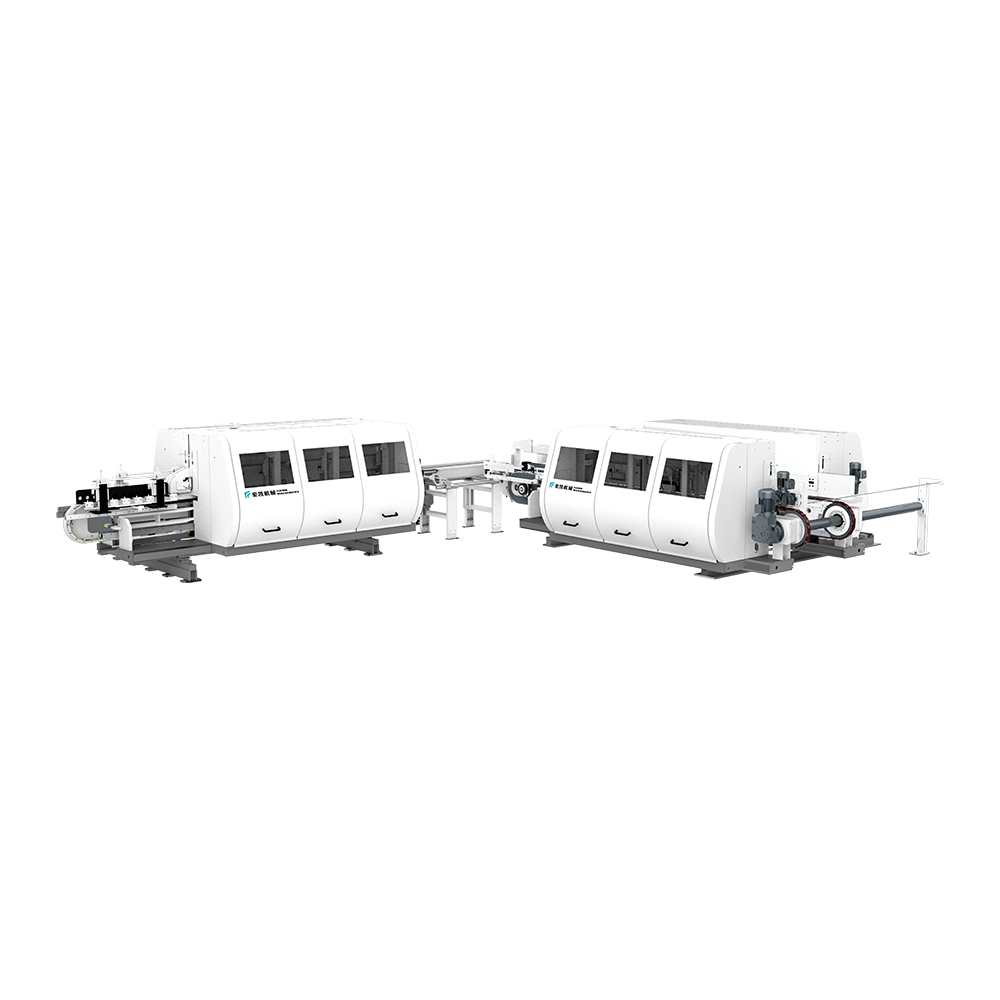
Talian Slotting Lantai (Tenoner Double End))
Produk ini boleh slot lantai secara menegak dan mendatar. Siri mesin merangku...
Lihat butiranDi loji lantai yang menjalankan 500 panel setiap syif, perbezaan antara gergaji satu bilah dan gergaji tiga bilah bukan sekadar kelajuan pemotongan. Ia ialah bilangan kali pengendali perlu menyentuh panel. A 3 mesin gergaji koyak mengambil satu papan 1,220 mm, melepasinya melalui tiga bilah gergaji selari, dan mengembalikan tiga jalur yang sedia untuk langkah pemesinan seterusnya. Ini menjadikannya titik permulaan yang paling praktikal untuk pengeluar yang memerlukan lebar rip yang konsisten tanpa membayar harga penuh sistem berbilang rip output tinggi.
Kuncinya ialah keseimbangan. Persediaan tiga bilah memberi anda fleksibiliti jalur yang tidak boleh dilakukan oleh mesin dua bilah, sambil mengelakkan permintaan kuasa dan kerumitan jarak yang disertakan dengan lima atau lebih bilah. Jika lebar panel anda berbeza dari hari ke hari, gergaji 3 rip biasanya merupakan konfigurasi yang memastikan kedua-dua masa penukaran dan kos bilah terkawal.
Gergaji 3 rip ialah gergaji berbilang rip dengan tiga bilah dijarakkan untuk dipadankan dengan lebar jalur siap. Bilah terletak pada gelendong biasa, dan pengatur jarak keluli berlamina atau aloi menetapkan jurang antara mereka. Apabila papan disuap, bilah luar memangkas tepi dan bilah tengah memotong jalur tengah. Dalam satu pas, anda mendapat tiga jalur dan bukannya satu. Hiasan tepi luar jatuh, dan tiga jalur bergerak ke hadapan ke garisan slotting atau serong.
Reka bentuk ini penting untuk loji lantai kerana mesin hiliran mengharapkan toleransi lebar yang ketat. Jika gergaji koyak memotong jalur 3 mm terlalu lebar, tenoner dua hujung perlu mengeluarkan lebih banyak bahan, yang meningkatkan kehausan alat dan meningkatkan risiko cip-keluar pada lamina dan SPC. Gergaji koyak 3 dengan kolar jarak yang tepat dan gelendong tegar mengurangkan risiko itu.
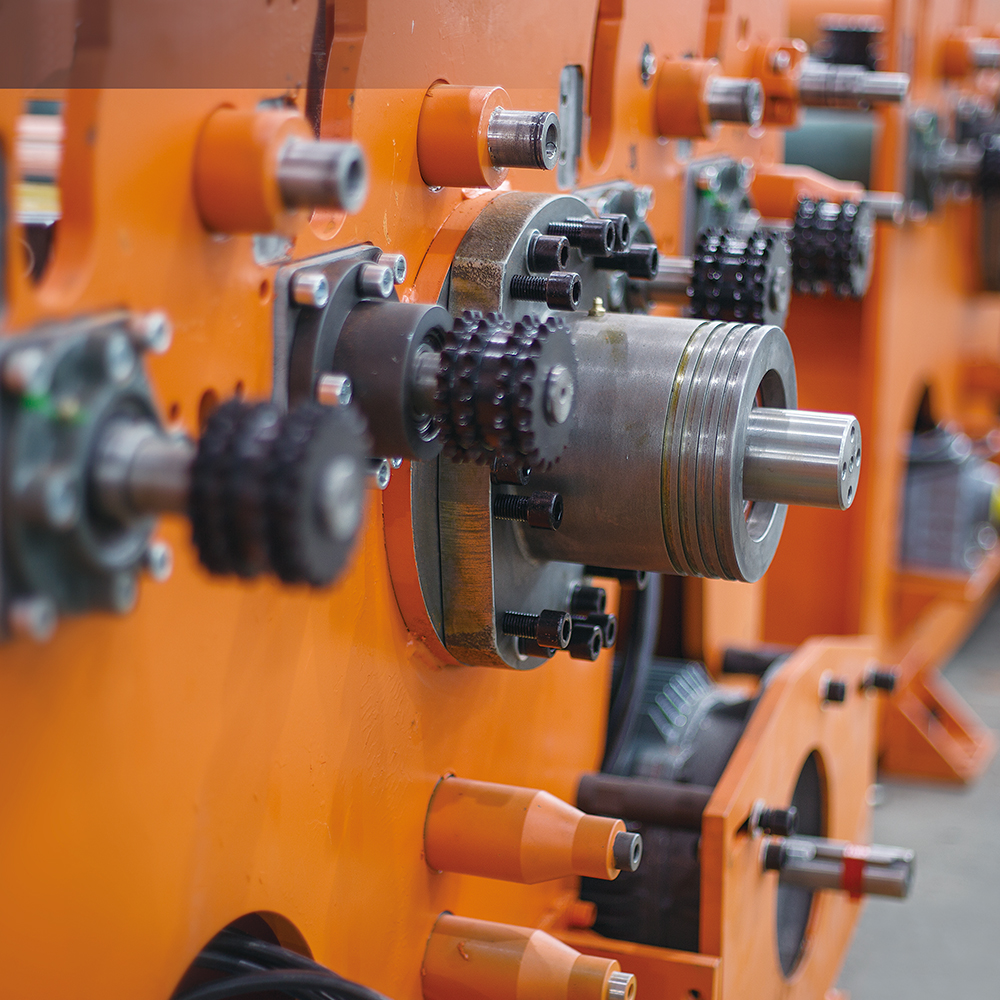 Gergaji Rip Multi-Blade untuk Lantai dan Panel Dinding Gergaji rip ini mengendalikan SPC, WPC, lamina dan papan lain dengan kadar suapan sehingga 32 m/min dan lebar kerja 1300 mm, menggunakan pemacu roller atas dan bawah untuk mengekalkan integriti permukaan dan toleransi lebar yang tepat. Lihat Produk →
Komponen teras mesin ialah penghantar suapan atau meja penggelek, sistem penggelek tekanan, dan perumah gergaji dengan gelendong boleh laras. Bahan bergerak ke dalam rumah gergaji di bawah tekanan terkawal, melalui tiga bilah, dan keluar di atas meja suapan. Sesetengah mesin menggunakan pemacu roller atas, yang menarik papan melalui dan memastikan ia rata; yang lain menggunakan rantai suapan bawah. Untuk bahan lantai seperti SPC dan WPC, pemacu penggelek dengan penggelek getah atau uretana selalunya diutamakan kerana ia melindungi permukaan daripada tanda sambil mengekalkan cengkaman.
Dalam aliran pengeluaran biasa, 3 gergaji koyak datang sebelum tenoner dua hujung, kemudian stesen pengecatan serong dan alur V. Untuk tumbuhan yang menjalankan kedua-dua lamina dan SPC, keupayaan untuk menukar spacer bilah dengan cepat menjadi sama pentingnya dengan kuasa gergaji. Gergaji 3 rip yang direka dengan baik membolehkan anda bergerak dari jalur 80 mm ke jalur 100 mm dalam beberapa minit, bukan jam.
Untuk membuat keputusan lebih mudah, bandingkan mesin gergaji 3 rip dengan konfigurasi tunggal dan berbilang bilah menggunakan sasaran pengeluaran biasa. Nombor di bawah menganggap papan lantai tebal 12 mm dan kelajuan suapan 8 m/min.
| Konfigurasi | Jalur setiap pas | Toleransi lebar biasa | Paling sesuai |
|---|---|---|---|
| Gergaji mata tunggal | 1 | ±1.5 mm | Kerja volum rendah, jalur lebar |
| 3 gergaji koyak | 3 | ±0.4 mm | Lantai volum pertengahan, lebar fleksibel |
| gergaji carik 5 bilah | 5 | ±0.4 mm | Larian lebar tetap volum tinggi |
Toleransi ini bukan jaminan; ia bergantung pada ketajaman bilah, pelarian gelendong, dan keseragaman suapan. Tetapi prinsipnya adalah konsisten: mesin dengan bilah yang lebih sedikit adalah lebih mudah untuk diselaraskan dan kurang berkemungkinan mengalami perbezaan pengembangan haba merentas timbunan.
Tiga faktor mendominasi kualiti tepi yang terkoyak: ketepatan kolar jarak bilah, kehabisan gelendong, dan profil tekanan penggelek suapan. Jika mana-mana daripada ini dimatikan, jalur tidak akan konsisten, dan garisan slotting hiliran akan menghasilkan sambungan lidah dan alur yang tidak sepadan.
Kolar jarak dikisar dengan lebar yang tepat. Malah perbezaan 0.05 mm antara kolar boleh mencipta perbezaan lebar yang boleh dilihat antara jalur. Untuk lantai, di mana mesin slotting bergantung pada lebar bahan tetap, perbezaan ini dengan cepat menjadi penolakan atau sambungan yang tidak sejajar.
Spindle mesti berputar tanpa goyangan yang boleh diukur. Sebaik sahaja habis melebihi kelegaan sisi mata gergaji, potongan menjadi compang-camping, dan serpihan keluar muncul pada permukaan berlamina. Pemeriksaan larian biasa menggunakan penunjuk dail harus menjadi sebahagian daripada jadual penyelenggaraan anda.
Tekanan terlalu sedikit membolehkan papan melencong; tekanan terlalu banyak boleh menandakan permukaan SPC atau WPC yang lembut. Matlamatnya ialah cengkaman yang konsisten yang mengekalkan papan segi empat tepat ke bilah. Untuk kayu berbilang lapisan tebal, anda mungkin memerlukan lebih banyak tekanan daripada papan PVC nipis. Itulah sebabnya gergaji 3 rip dengan tekanan roller boleh laras adalah lebih selamat untuk loji yang menjalankan bahan campuran.
Parameter pemotongan anda hendaklah dipadankan dengan bahan yang paling kerap anda proses. SPC dan WPC adalah padat dan kasar, yang bermaksud bilah dengan lebih banyak gigi dan kelajuan suapan yang lebih rendah. Papan berlamina kurang melelas tetapi mempunyai permukaan melamin keras yang boleh serpihan. Kayu berbilang lapisan memerlukan bilah yang tajam, agresif dan pengekstrakan habuk yang mencukupi.
Apabila anda menentukan gergaji koyak 3, tanya pembekal tentang kedalaman maksimum pemotongan, lebar jalur minimum dan sama ada mesin boleh mengendalikan diameter bilah yang berbeza. Untuk loji lantai yang memproses 12 mm SPC dan kayu berbilang lapisan 15 mm pada hari yang berbeza, anda memerlukan gergaji yang boleh mengambil bilah 300 mm pada satu syif dan bilah 320 mm pada seterusnya tanpa perubahan mekanikal yang besar.
Penyelenggaraan harian pada 3 gergaji rip mengambil masa kira-kira 15 minit. Anda harus membersihkan penggelek suapan, periksa kolar jarak bilah untuk melihat habuk terkumpul, dan sahkan bahawa gergaji belah atau gelendong pelepas cepat selamat. Setiap minggu, periksa mata gergaji untuk kerosakan gigi dan gantikan mana-mana mata pisau yang kehilangan lebih daripada 10% daripada diameter asalnya akibat penajaman. Setiap bulan, ukur larian gelendong dan semak penjajaran jadual suapan keluar.
Apabila tepi bilah kusam, gergaji akan mula menghasilkan potongan yang lebih lebar dan lebih banyak koyak permukaan. Jika anda melihat kesan melecur pada tepi yang dipotong, kelajuan suapan terlalu rendah atau bilahnya tidak cukup tajam. Jika anda melihat serpihan di bahagian bawah potongan, bahagian keluar bilah mungkin tersalah laras. Ini adalah tanda bahawa gergaji 3 rip memerlukan perhatian sebelum ia menghasilkan peralihan penuh bahagian penolakan.
Untuk melihat lebih mendalam tentang peningkatan ketepatan pemotongan, baca bagaimana untuk meningkatkan ketepatan pemotongan pada gergaji 3-rip .
Pada akhirnya, mesin gergaji 3 rip adalah pilihan yang disengajakan untuk pengeluar lantai dan panel dinding yang memerlukan lebar jalur yang boleh diulang tanpa kerumitan unit lima bilah. Ia memberi anda tiga jalur setiap pas, kiraan bilah yang boleh diurus dan fleksibiliti yang mencukupi untuk bergerak antara lebar bahan biasa. Padankan dengan rutin penyelenggaraan yang berdisiplin dan ia akan memastikan garisan slotting, serong dan lukisan hiliran anda berjalan mengikut jadual.
Produk ini boleh slot lantai secara menegak dan mendatar. Siri mesin merangku...
Lihat butiran
Peralatan ini sesuai untuk memangkas lantai LVT. Dilengkapi dengan plat atas ...
Lihat butiran
Kaedah gergaji penghantaran yang berbeza sesuai untuk keperluan pemprosesan l...
Lihat butiran
Kelajuan suapan peralatan ini boleh mencapai 40 meter seminit, bingkai keselu...
Lihat butiran
Sesuai untuk salutan kelebihan laminated, pvc, dan wpc. Menggunakan cat beras...
Lihat butiran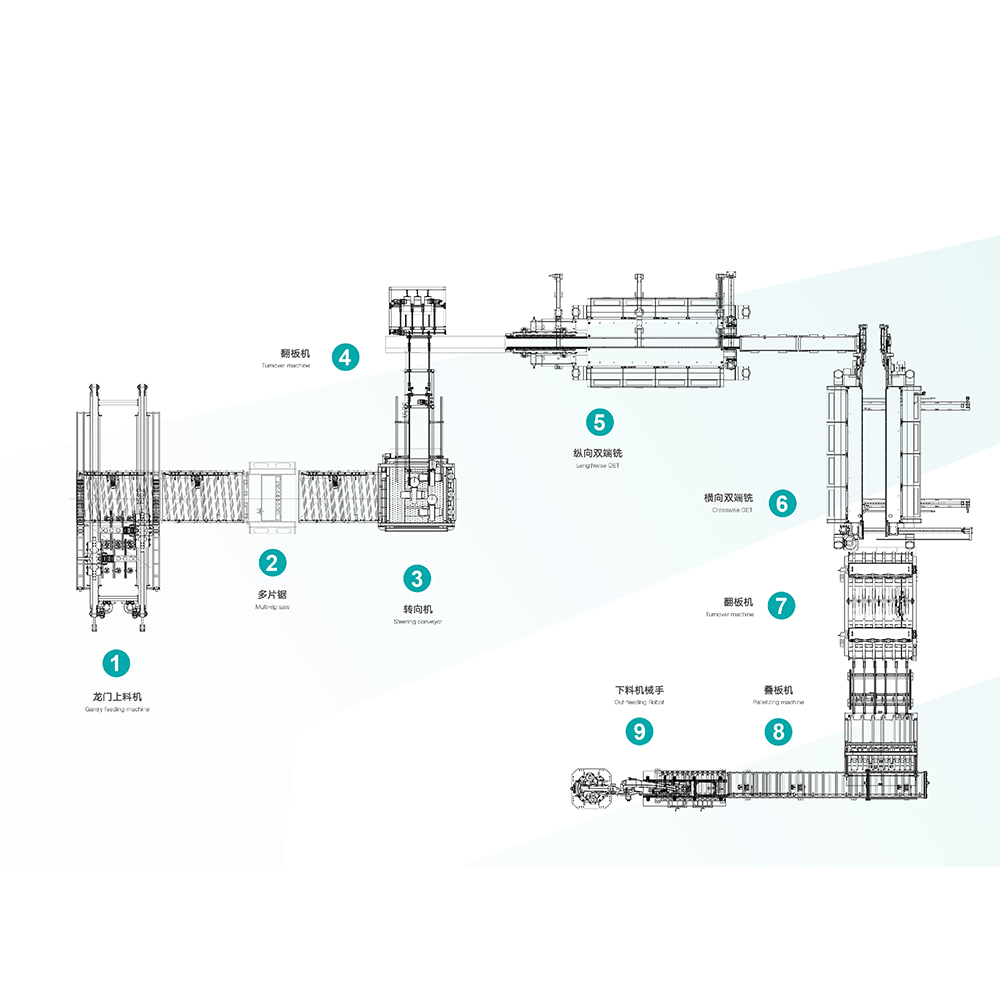
Jentera Hawk Makan Automatik, Pemotongan & Slotting Automatik, Sesuai untuk S...
Lihat butiran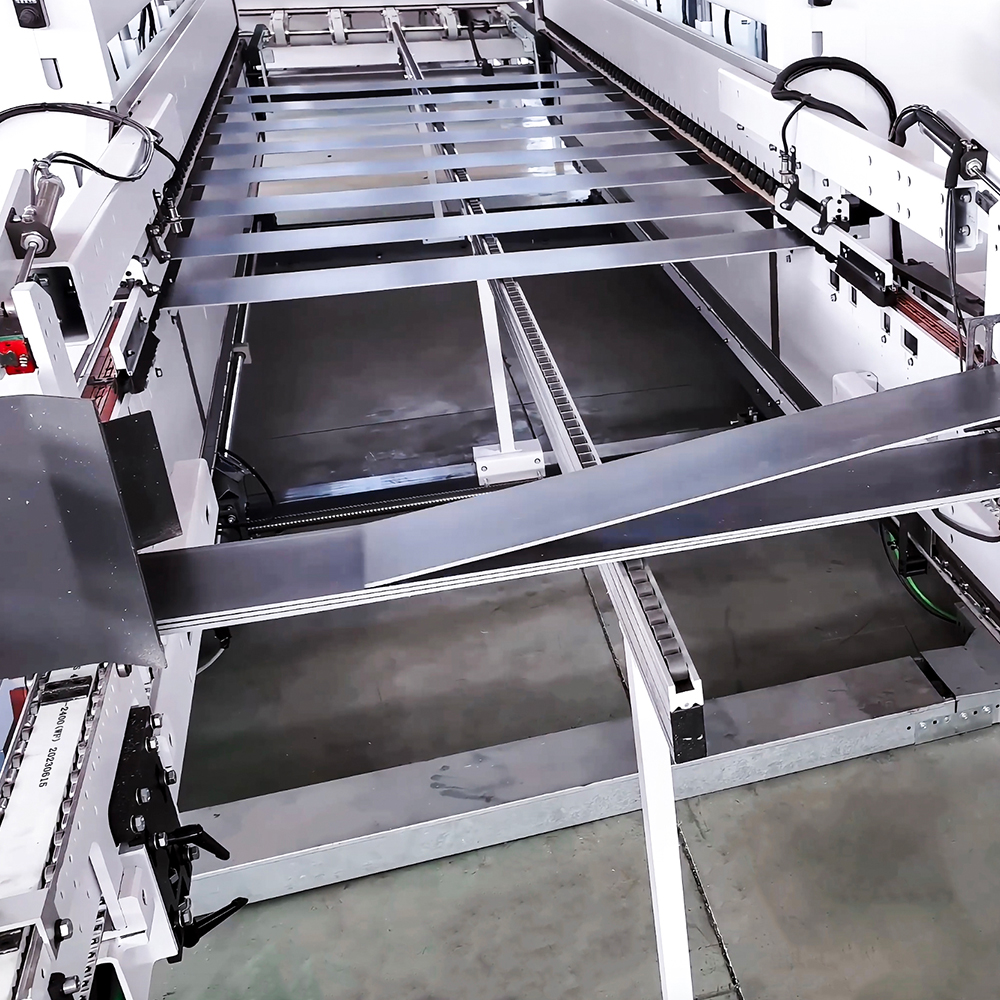
Peralatan pintar bersepadu mengintegrasikan internet pintar industri gerbang,...
Lihat butiran
Maklumat hubungan.
Kawasan Pembangunan Boyi, Changzhou City, Wilayah Jiangsu, P. R. China
+86-0519-83319988
Jangan teragak -agak untuk menghubungi apabila anda memerlukan kami!
 Pengeluar mesin penyemperitan lantai tersuai